Выбор смазочно-охлаждающей жидкости — не разовая задача, а системный процесс, определяющий себестоимость обработки, стойкость инструмента и качество продукции. Ошибка на этапе подбора приводит к перерасходу концентрата, преждевременной замене эмульсии, браку и внеплановым простоям.
Ниже — проверенный 7-шаговый алгоритм, который используют технологи на современных производствах для гарантированного результата.
Шаг 1: Анализ обрабатываемых материалов
Первый и критический этап — составление полного перечня материалов, которые обрабатываются на участке. От этого зависит химический состав СОЖ и пакет присадок.
Что зафиксировать:
- Основные марки сталей (углеродистые, легированные, нержавеющие)
- Цветные металлы (алюминий, медь, латунь, титан)
- Чугуны (серый, высокопрочный)
- Специальные сплавы (жаропрочные, коррозионностойкие)
Влияние на выбор СОЖ:
|
Материал |
Ключевые требования к СОЖ |
|---|---|
|
Углеродистая сталь |
Баланс охлаждения и смазки, ингибиторы коррозии |
|
Нержавеющая сталь (аустенитная) |
EP-присадки, отсутствие хлоридов, защита от питтинга |
|
Алюминий и сплавы |
Нейтральный pH (7,5–8,5), ингибиторы для цветных металлов |
|
Титан и жаропрочные сплавы |
Высокая смазывающая способность, термостабильность |
|
Чугун |
Диспергенты для графитовой пыли, защита направляющих |
|
Медь и латунь |
Ингибиторы потемнения, отсутствие агрессивных компонентов |
Шаг 2: Определение типа операций и режимов обработки
Второй фактор — перечень выполняемых операций и их интенсивность. Разные процессы предъявляют разные требования к теплоотводу и смазке.
Матрица «операция → приоритетные свойства СОЖ»:
|
Операция |
Приоритет |
Рекомендуемый тип |
|---|---|---|
|
Черновое точение/фрезерование |
Отвод стружки, охлаждение |
Полусинтетика 6–8% |
|
Чистовое точение, расточка |
Стабильность размеров, защита поверхности |
Полусинтетика 5–7% |
|
Сверление, нарезание резьбы |
Экстремальная смазка, предотвращение задира |
Масляная или полусинтетика с EP |
|
Шлифование (круглое, плоское) |
Высокий теплоотвод, чистота эмульсии |
Синтетика/полусинтетика 3–5% |
|
Протягивание, хонингование |
Максимальная смазка |
Масляная СОЖ |
|
Глубокое сверление (L/D > 5) |
Внутренняя подача, выталкивание стружки |
Специализированная полусинтетика/масляная |
Учёт режимов резания:
- Высокие скорости (>200 м/мин) — требуют усиленного охлаждения, синтетика или полусинтетика.
- Тяжёлые режимы (большая глубина, вязкие материалы) — нужна высокая смазка, масляная или полусинтетика с EP.
- Прерывистое резание (фрезерование) — важна стабильность эмульсии при температурных колебаниях.
Шаг 3: Оценка качества воды для приготовления эмульсии
Вода — основной компонент водорастворимых СОЖ (до 95% объёма эмульсии). Её качество напрямую определяет стабильность и срок службы жидкости.
Обязательные параметры для анализа:
- Жёсткость: оптимально 50–150 мг-экв/л (3–8 °dH). При >200 мг-экв/л образуются нерастворимые мыла, эмульсия расслаивается.
- Хлориды и сульфаты: >100 мг/л провоцируют коррозию, особенно на нержавейке и алюминии.
- pH воды: 6,5–8,0. Сильнокислая или щелочная вода нарушает баланс присадок.
- Общая минерализация: >500 мг/л требует умягчения или деминерализации.
Решения при проблемной воде:
- Установка умягчителя или системы обратного осмоса.
- Выбор СОЖ с повышенной толерантностью к жёсткости (до 250 мг-экв/л).
- Использование готовой деминерализованной воды.
Шаг 4: Учёт особенностей оборудования и систем подачи
Третий фактор — технические характеристики станков и систем охлаждения.
Что проверить:
- Тип системы подачи: индивидуальная (бак станка) или центральная. Для центральных систем важна стабильность эмульсии и низкое пенообразование.
- Материалы уплотнений и шлангов: совместимость с компонентами СОЖ (особенно для синтетических составов).
- Наличие систем фильтрации: тип фильтров (бумажные, магнитные, центрифуги) и их пропускная способность.
- Давление подачи СОЖ: для высокоскоростных операций требуется 30–70 бар, что накладывает требования к вязкости и стабильности.
- Температурный режим контура: наличие теплообменников для поддержания 20–28°C.
Влияние на выбор:
|
Особенность оборудования |
Требования к СОЖ |
|---|---|
|
Центральная система подачи |
Низкое пенообразование, стабильность при длительной циркуляции |
|
Высокое давление подачи (50+ бар) |
Устойчивость к кавитации, стабильная вязкость |
|
Отсутствие теплообменника |
Термостабильность при нагреве до 35–40°C |
|
Тонкая фильтрация (3–5 мкм) |
Низкая склонность к засорению фильтров |
Шаг 5: Выбор типа СОЖ по матрице совместимости
На основе собранных данных (материалы, операции, вода, оборудование) выберите тип СОЖ по сводной матрице.
Универсальная матрица выбора:
|
Материал \ Операция |
Черновое точение |
Чистовое точение |
Сверление/резьба |
Шлифование |
Протягивание |
|---|---|---|---|---|---|
|
Углеродистая сталь |
Полусинтетика 6–8% |
Полусинтетика 5–7% |
Полусинтетика с EP 7–9% |
Синтетика 3–5% |
Масляная |
|
Нержавейка 304/316 |
Полусинтетика с EP 7–9% |
Полусинтетика с EP 6–8% |
Масляная или спец. полусинтетика |
Полусинтетика 4–6% |
Масляная |
|
Алюминий |
Полусинтетика 5–7% |
Синтетика/полусинтетика 4–6% |
Полусинтетика 6–8% |
Синтетика 3–5% |
Масляная |
|
Чугун |
Полусинтетика 5–7% |
Полусинтетика 4–6% |
Полусинтетика с EP 6–8% |
Синтетика 3–5% |
Масляная |
|
Титан, жаропрочные |
Масляная или спец. полусинтетика |
Масляная |
Масляная |
Масляная |
Масляная |
Экономическое обоснование:
- Универсальная полусинтетика: экономия на ассортименте, но компромисс по эффективности.
- Специализированные составы: выше стоимость концентрата, но экономия на инструменте (20–40%), снижение брака, увеличение интервалов замены.
Шаг 6: Тестирование и валидация выбранной СОЖ
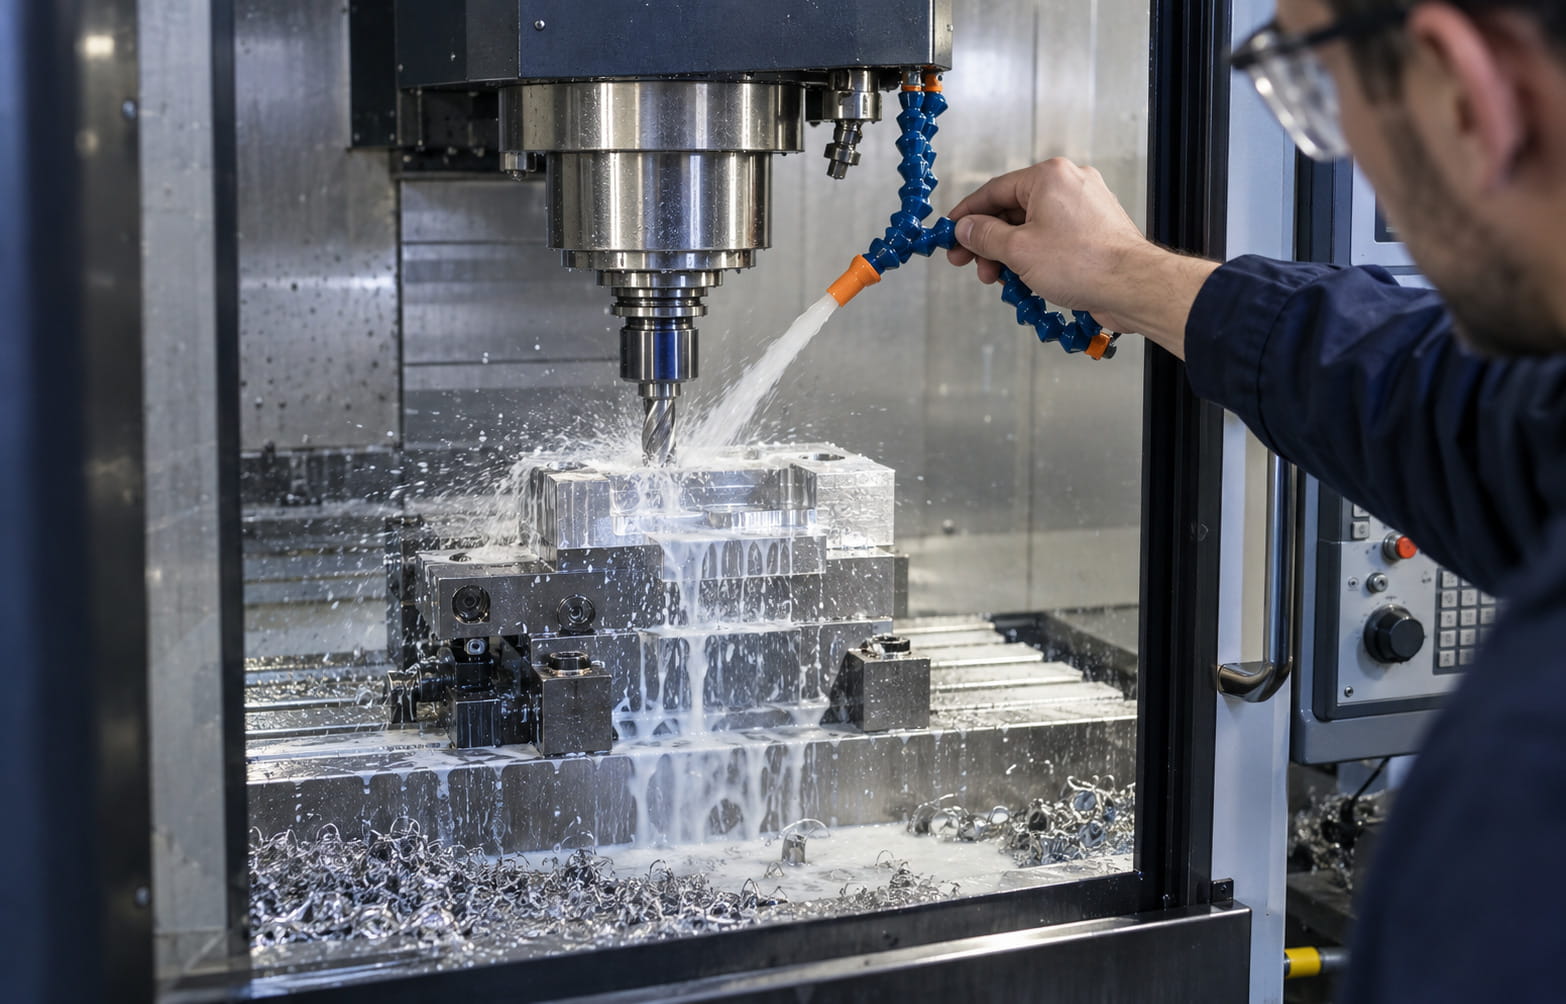
Перед массовым внедрением проведите контрольное тестирование на ограниченном участке.
Протокол тестирования:
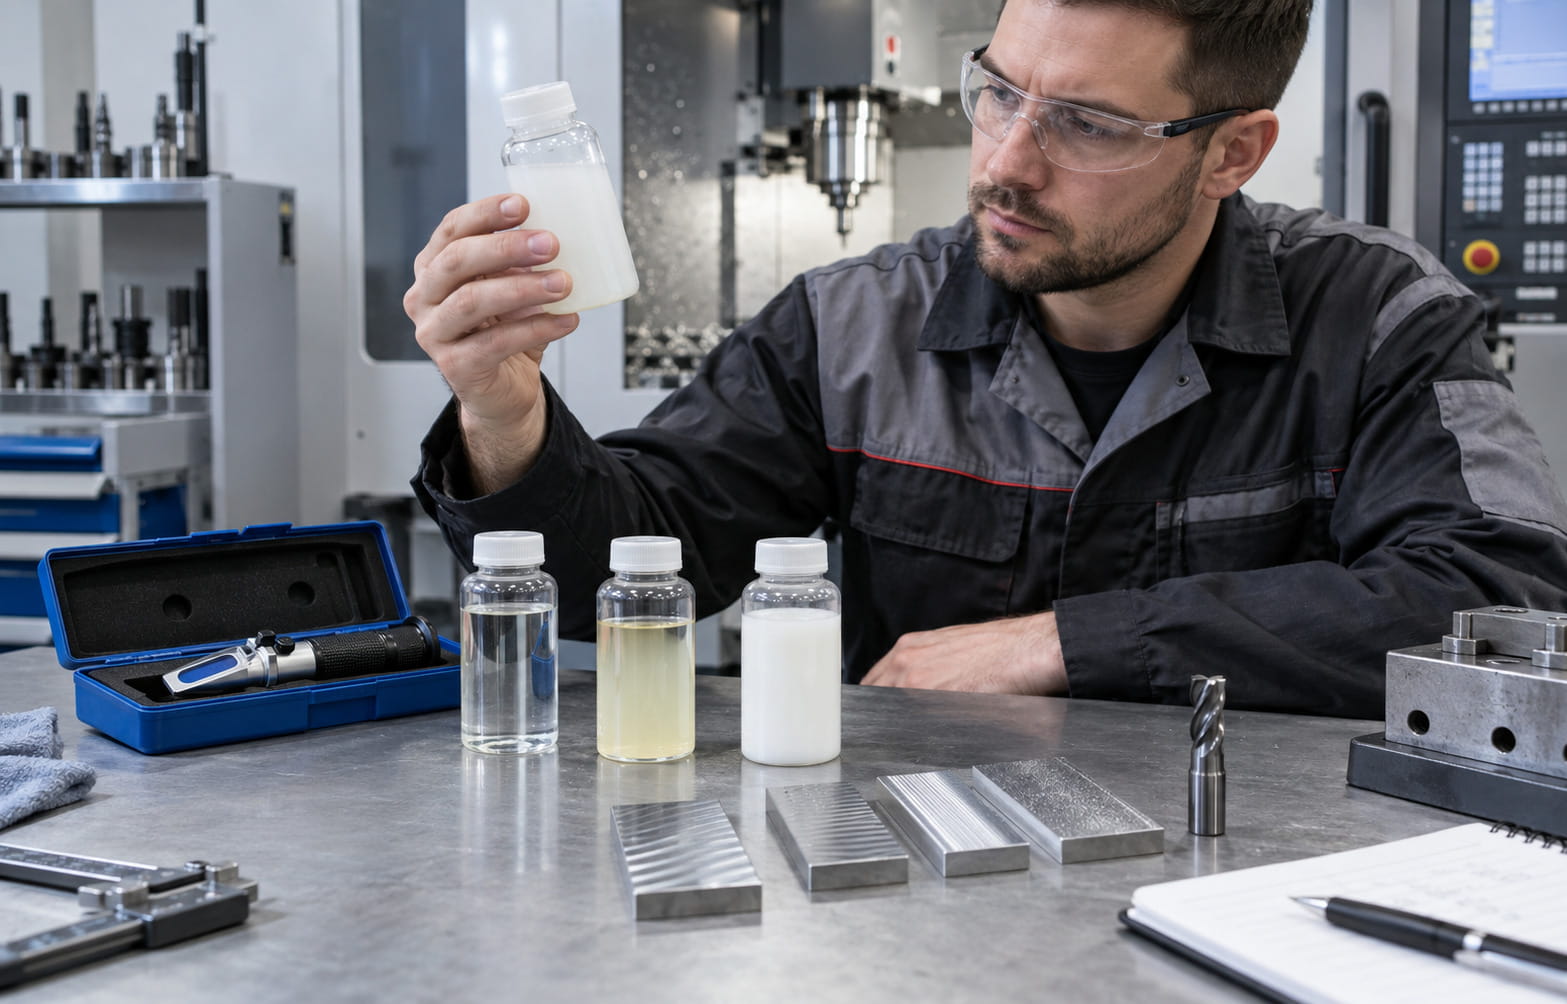
- Лабораторный анализ: проверка совместимости с водой, стабильности эмульсии, коррозионной активности.
- Тест на смешиваемость: если в системе остаётся старая СОЖ, проверить совместимость (пропорции 1:1, 1:3, 3:1).
- Контрольная обработка: обработка 10–20 деталей с замером параметров:
- Стойкость инструмента (количество деталей до замены пластины)
- Шероховатость поверхности (Ra)
- Наличие прижогов, коррозии, налипания
- Стабильность размеров
- Мониторинг эмульсии: контроль концентрации, pH, температуры, визуального состояния в течение 5–7 рабочих смен.
Критерии успешного тестирования:
- Стойкость инструмента не ниже базовой или улучшена на 15%+.
- Шероховатость в заданных допусках.
- Отсутствие коррозии через 24 часа после обработки.
- Стабильность параметров эмульсии без частых корректировок.
Шаг 7: Внедрение и система контроля
После успешного тестирования переходите к массовому внедрению с системой контроля.
Обязательные элементы внедрения:
- Регламент приготовления эмульсии: последовательность «вода → концентрат», использование дозаторов.
- Журнал контроля параметров: ежедневная фиксация концентрации, pH, температуры, визуального состояния.
- График обслуживания: очистка ванн, замена фильтров, контроль уровня.
- Обучение операторов: правила долива, признаки проблем, порядок действий при отклонениях.
- Система автоматизации: автоматические дозаторы концентрации, датчики pH и температуры.
KPI для оценки эффективности:
- Расход концентрата на деталь (л/шт)
- Стойкость инструмента (деталей/пластину)
- Интервал замены эмульсии (недель)
- Процент брака по коррозии/прижогам
- Затраты на утилизацию отработанной СОЖ
Типовые ошибки при выборе СОЖ и как их избежать
|
Ошибка |
Последствие |
Решение |
|---|---|---|
|
Выбор по цене концентрата без учёта TCO |
Частые замены, рост затрат на инструмент и обслуживание |
Расчёт полной стоимости владения |
|
Игнорирование анализа воды |
Расслоение эмульсии, потеря свойств через 2–4 недели |
Обязательный анализ перед выбором |
|
Использование одной СОЖ для всех операций |
Недостаточная эффективность в специфичных режимах |
Матрица выбора по операциям |
|
Отсутствие тестирования перед внедрением |
Массовый брак, рекламации |
Контрольная обработка 10–20 деталей |
|
Смешивание несовместимых составов |
Коагуляция присадок, нестабильность |
Тест на смешиваемость, промывка системы |
|
Экономия на автоматизации дозирования |
Человеческий фактор, нестабильность концентрации |
Установка автоматических дозаторов |
Чек-лист быстрого выбора СОЖ для станка
Используйте этот чек-лист для ускорения процесса принятия решения:
- Составлен перечень всех обрабатываемых материалов.
- Определён список операций и их интенсивность.
- Проведён анализ воды (жёсткость, хлориды, pH).
- Проверена совместимость с материалами станка и уплотнениями.
- Выбран тип СОЖ по матрице совместимости.
- Проведено тестирование на контрольной партии (10–20 деталей).
- Разработан регламент приготовления и контроля эмульсии.
- Обучены операторы и наладчики.
- Внедрена система мониторинга параметров.
- Установлены KPI для оценки эффективности.
Экономика правильного выбора: расчёт окупаемости
Типовой расчёт для участка с 10 станками ЧПУ:
- Базовая универсальная СОЖ: расход 800 л/месяц, стойкость инструмента 150 деталей/пластину, замена эмульсии каждые 8 недель.
- Оптимизированная специализированная СОЖ: расход 650 л/месяц, стойкость 210 деталей/пластину, замена каждые 14 недель.
Экономия за квартал:
- Концентрат: 150 л × 850 руб = 127 500 руб
- Инструмент: 600 пластин × 1 200 руб = 720 000 руб
- Утилизация: 2 замены × 15 000 руб = 30 000 руб
- Итого: 877 500 руб экономии
Профессиональный подбор СОЖ MAGNACOOL под ваше производство
Линейка СОЖ MAGNACOOL включает полный спектр решений для любых задач металлообработки: от универсальных полусинтетик до специализированных составов для труднообрабатываемых материалов. При заказе предоставляется:
- Техническая консультация по подбору марки под ваши материалы и операции.
- Анализ воды и рекомендации по водоподготовке.
- Протокол тестирования и валидации.
- Регламент приготовления и контроля эмульсии.
- Техническая поддержка на этапе внедрения.
|
Оставьте заявку на консультацию, и наш технический специалист поможет
выбрать решение с учетом условий эксплуатации и бюджета.
|
Заказать звонок
|
